Armarios de seguridad para laboratorios: Protección, cumplimiento y control de riesgos.

En cualquier laboratorio moderno, la seguridad no es un complemento, sino un pilar fundamental. El manejo diario de sustancias químicas, inflamables, corrosivas o tóxicas exige soluciones de almacenamiento que reduzcan riesgos para las personas, las instalaciones y el medioambiente. En este contexto, los armarios de seguridad para laboratorio se convierten en un elemento crítico para garantizar un entorno de trabajo controlado, ordenado y alineado con las normativas vigentes.

Los armarios de seguridad están diseñados específicamente para el almacenamiento seguro de productos peligrosos. A diferencia de los muebles convencionales, estos equipos incorporan materiales resistentes al fuego, sistemas de ventilación, bandejas de retención de derrames y cierres de seguridad que limitan la propagación de incidentes. Su función principal es minimizar la probabilidad de accidentes y, en caso de que ocurran, contener sus efectos de forma eficiente.

Uno de los principales beneficios de los armarios de seguridad de laboratorio es la protección frente a incendios. Muchos modelos cuentan con estructuras de acero de doble pared y aislamiento térmico, capaces de resistir altas temperaturas durante un tiempo determinado. Esto permite ganar minutos valiosos en situaciones de emergencia, facilitando la evacuación y la intervención de los equipos de respuesta. Además, el correcto almacenamiento de líquidos inflamables reduce significativamente la carga de fuego dentro del laboratorio.

Otro aspecto clave es la contención de derrames. Los armarios de seguridad incorporan cubetas o bandejas inferiores que retienen líquidos en caso de fugas o roturas de envases. Esta característica evita que las sustancias peligrosas se dispersen por el suelo, protegiendo tanto al personal como a otros equipos sensibles del laboratorio. Al mismo tiempo, facilita las tareas de limpieza y descontaminación, reduciendo tiempos de inactividad.

La correcta segregación de productos químicos es también un factor esencial. Existen armarios de seguridad específicos para inflamables, corrosivos, ácidos, bases o tóxicos, cada uno adaptado a los riesgos asociados a ese tipo de sustancia. Esta clasificación ayuda a prevenir reacciones peligrosas por incompatibilidad química y mejora la organización interna del laboratorio, optimizando los flujos de trabajo y el control del inventario.

EN 14470-1 EN 14470-2- ARMARIOS DE SEGURIDAD – ECOSAFE

Desde el punto de vista normativo, los armarios de seguridad para laboratorio permiten cumplir con estándares internacionales y regulaciones locales de seguridad y salud ocupacional. Contar con soluciones certificadas demuestra un compromiso real con la prevención de riesgos y la protección del personal, un aspecto cada vez más valorado en auditorías, procesos de acreditación y evaluaciones de calidad.

En términos operativos, estos armarios aportan orden y eficiencia. Al disponer de un espacio dedicado y claramente identificado para el almacenamiento de sustancias peligrosas, se reduce el tiempo de búsqueda, se minimizan errores de manipulación y se mejora la trazabilidad de los productos. Esto se traduce en un laboratorio más seguro, pero también más productivo y profesional.

En Cromtek, entendemos que cada laboratorio tiene necesidades particulares. Por ello, los armarios de seguridad para laboratorio que ofrecemos están pensados para adaptarse a distintos volúmenes de almacenamiento, tipos de sustancias y configuraciones de espacio. La combinación de diseño robusto, funcionalidad y cumplimiento normativo permite entregar soluciones confiables para laboratorios de investigación, control de calidad, industria, educación y centros de salud.

Invertir en armarios de seguridad no es solo una decisión técnica, sino una inversión en protección, continuidad operativa y responsabilidad. Un laboratorio bien equipado transmite confianza, reduce riesgos y crea un entorno de trabajo donde la seguridad acompaña cada proceso. Elegir armarios de seguridad de calidad es, en definitiva, apostar por un estándar superior de gestión y prevención en el laboratorio.

Además, la incorporación de armarios de seguridad en el laboratorio contribuye directamente a una cultura preventiva sólida. El personal trabaja con mayor confianza al saber que los productos químicos están correctamente almacenados y señalizados, lo que reduce el estrés operativo y los errores humanos. A largo plazo, esto impacta positivamente en la reducción de incidentes, en menores costos asociados a accidentes y en una mejor imagen institucional. Los armarios de seguridad para laboratorio no solo cumplen una función de almacenamiento, sino que se integran como una herramienta estratégica dentro de los sistemas de gestión de seguridad, salud y medioambiente, reforzando el compromiso del laboratorio con las buenas prácticas y la excelencia operativa. Su correcta elección marca la diferencia entre un riesgo latente y un entorno controlado y seguro.

Duchas de seguridad, lavaojos y equipos de primeros auxilios de laboratorio: Protección inmediata y cumplimiento normativo

En todo laboratorio moderno, la seguridad no es un complemento, sino un pilar fundamental del trabajo diario. La manipulación de reactivos químicos, agentes biológicos o muestras potencialmente peligrosas exige contar con sistemas de respuesta inmediata ante accidentes. En este contexto, las duchas de seguridad, lavaojos y equipos de primeros auxilios de laboratorio cumplen un rol crítico para minimizar lesiones, proteger al personal y garantizar la continuidad operativa. En Cromtek entendemos que invertir en seguridad es invertir en calidad, cumplimiento y confianza.

Las duchas de seguridad de laboratorio están diseñadas para actuar en los primeros segundos tras una exposición a sustancias corrosivas, tóxicas o inflamables. Su función es permitir una irrigación abundante y continua del cuerpo, diluyendo rápidamente el agente peligroso y reduciendo la gravedad de quemaduras químicas o térmicas. Estas duchas deben estar estratégicamente ubicadas, ser de activación rápida y cumplir con normativas internacionales como ANSI Z358.1, lo que asegura caudal, presión y alcance adecuados. En entornos donde se manipulan ácidos, solventes o bases fuertes, su presencia no solo es recomendable, sino obligatoria.

Complementando a las duchas, los lavaojos de laboratorio son equipos esenciales para proteger uno de los órganos más vulnerables: la vista. Una salpicadura mínima puede causar daños irreversibles si no se actúa de inmediato. Los sistemas lavaojos permiten un enjuague suave y constante de ambos ojos, ayudando a eliminar partículas o químicos sin provocar lesiones adicionales. Existen modelos de pared, de pedestal o integrados a duchas combinadas, adaptándose a distintos espacios y necesidades. Desde una perspectiva SEO y técnica, hablar de lavaojos de emergencia implica también hablar de prevención, ergonomía y cumplimiento de protocolos de seguridad laboral.

DUCHAS DE SEGURIDAD, LAVAOJOS Y EQUIPOS DE PRIMEROS AUXILIOS

Los equipos de primeros auxilios de laboratorio completan este ecosistema de protección. Botiquines correctamente equipados permiten atender cortes, quemaduras menores, contusiones o reacciones inmediatas mientras se espera asistencia médica especializada. Un botiquín de laboratorio debe incluir insumos específicos, como apósitos estériles, soluciones para quemaduras químicas, guantes, vendas y elementos de protección personal. La correcta señalización y mantenimiento periódico de estos equipos es clave para que cumplan su función cuando realmente se necesitan.

Desde el punto de vista normativo, contar con duchas de seguridad, lavaojos y equipos de primeros auxilios no solo protege a las personas, sino que también ayuda a cumplir con regulaciones de seguridad e higiene laboral exigidas por organismos nacionales e internacionales. Inspecciones, auditorías y certificaciones valoran especialmente la presencia, accesibilidad y correcto funcionamiento de estos sistemas. Para laboratorios de investigación, control de calidad, industria farmacéutica, alimentaria o educacional, esto se traduce en menor riesgo legal y mayor credibilidad institucional.

En Cromtek, ofrecemos soluciones integrales en equipamiento de seguridad para laboratorio, seleccionadas por su calidad, durabilidad y cumplimiento normativo. Nuestro catálogo de duchas de seguridad, lavaojos y equipos de primeros auxilios está pensado para adaptarse a distintos tipos de laboratorio, desde pequeños espacios académicos hasta plantas industriales de alta exigencia. Además, brindamos asesoría técnica para elegir el equipo adecuado según el tipo de riesgo, el layout del laboratorio y las normativas aplicables.

Invertir en seguridad no es un gasto, es una decisión estratégica. Las duchas de seguridad, lavaojos y equipos de primeros auxilios de laboratorio salvan tiempo, reducen daños y, en muchos casos, salvan vidas. Con Cromtek, la seguridad se integra de forma eficiente y confiable al corazón de tu laboratorio.

Micropipeta Monocanal Autoclavable de Volumen Variable: Precisión y seguridad

En el entorno de un laboratorio moderno, la exactitud en la medición de líquidos es un factor crítico para garantizar resultados confiables y reproducibles. La micropipeta monocanal autoclavable de volumen variable se ha convertido en una herramienta indispensable para laboratorios de investigación, análisis clínico, control de calidad e industria farmacéutica. En Cromtek, entendemos la importancia de contar con instrumentos de alta precisión, durabilidad y seguridad, por lo que este tipo de micropipeta destaca como una solución eficiente, versátil y alineada con los más altos estándares internacionales.

Una micropipeta monocanal autoclavable de volumen variable permite aspirar y dispensar líquidos con un alto nivel de exactitud dentro de un rango ajustable de volúmenes. A diferencia de las micropipetas de volumen fijo, este diseño ofrece flexibilidad para adaptarse a múltiples protocolos experimentales utilizando un solo instrumento. Esta característica no solo optimiza el trabajo diario, sino que también reduce costos operativos y simplifica la gestión de equipos dentro del laboratorio.

La autoclavabilidad es uno de los atributos más valorados en este tipo de micropipetas. Al poder ser esterilizadas en autoclave, generalmente a 121 °C, se garantiza la eliminación de contaminantes biológicos, lo que resulta fundamental en aplicaciones sensibles como biología molecular, microbiología, cultivo celular y diagnóstico clínico. Este nivel de esterilización contribuye directamente a la seguridad del operador y a la confiabilidad de los resultados obtenidos, minimizando riesgos de contaminación cruzada.

Desde el punto de vista ergonómico, la micropipeta monocanal autoclavable de volumen variable está diseñada para un uso prolongado y cómodo. Su estructura liviana, combinada con un sistema de ajuste suave y preciso, reduce la fatiga de la mano y la muñeca, especialmente en tareas repetitivas. El botón de control permite seleccionar el volumen deseado de forma clara y exacta, mientras que la lectura del volumen suele ser visible y de fácil interpretación, incluso durante sesiones de trabajo intensivas.

Otro aspecto clave es la compatibilidad con puntas universales, lo que facilita la integración de la micropipeta en distintos entornos de laboratorio sin depender de consumibles exclusivos. Esto se traduce en mayor flexibilidad, menor dependencia de proveedores específicos y una operación más eficiente. Además, los materiales de alta calidad utilizados en su fabricación aseguran resistencia química frente a una amplia gama de reactivos, prolongando la vida útil del instrumento.

En términos de precisión y repetibilidad, una micropipeta monocanal autoclavable de volumen variable cumple con exigentes normas de calidad. Cada dispensación mantiene una desviación mínima, lo que es esencial para protocolos que requieren exactitud constante, como preparación de soluciones, diluciones seriadas y análisis cuantitativos. En Cromtek, priorizamos equipos que respalden la trazabilidad y la consistencia de los procesos analíticos.

El mantenimiento también es un factor determinante. Estas micropipetas suelen permitir un desmontaje sencillo para limpieza y calibración, lo que facilita su cuidado preventivo y correctivo. Una calibración periódica asegura que el instrumento mantenga su desempeño óptimo a lo largo del tiempo, reforzando la inversión realizada por el laboratorio.

Elegir una micropipeta monocanal autoclavable de volumen variable es apostar por eficiencia, seguridad y precisión. En la web de Cromtek, ofrecemos soluciones pensadas para profesionales que exigen el máximo rendimiento en cada procedimiento. Este instrumento no solo mejora la calidad del trabajo diario, sino que también refuerza el cumplimiento de buenas prácticas de laboratorio, aportando confianza en cada medición y en cada resultado.Desde una perspectiva SEO y de optimización de procesos, la micropipeta monocanal autoclavable de volumen variable de laboratorio es una de las búsquedas más recurrentes entre profesionales que requieren equipos confiables y certificados. Este instrumento es clave en laboratorios académicos, centros de investigación, industrias alimentarias y farmacéuticas, donde la precisión volumétrica y la esterilidad no son opcionales, sino requisitos fundamentales. Incorporar este tipo de micropipeta en el flujo de trabajo permite estandarizar procedimientos, mejorar la reproducibilidad de los ensayos y cumplir con normativas de calidad y auditorías internas. Gracias a su diseño robusto y a su capacidad de esterilización, se transforma en una herramienta estratégica para laboratorios que buscan eficiencia operativa, reducción de errores y resultados consistentes a largo plazo.Con una correcta selección y uso, esta micropipeta se convierte en un aliado técnico que eleva el estándar del laboratorio y la calidad de cada análisis.

Micropipeta monocanal autoclavable de volumen fijo: Eficiencia para el laboratorio moderno

La exactitud en la medición de líquidos es un factor crítico para garantizar resultados confiables y reproducibles. En este contexto, la micropipeta monocanal autoclavable de volumen fijo se posiciona como una herramienta esencial para laboratorios clínicos, farmacéuticos, químicos, biotecnológicos y de investigación. En Cromtek, entendemos la importancia de contar con instrumental de alta calidad, diseñado para ofrecer precisión, durabilidad y facilidad de uso en el trabajo diario.

Una micropipeta monocanal de volumen fijo está diseñada para dispensar siempre la misma cantidad de líquido, lo que reduce errores humanos asociados a ajustes incorrectos. Este tipo de micropipeta es ideal para procedimientos rutinarios, protocolos estandarizados y tareas repetitivas donde se requiere máxima consistencia. Al eliminar la necesidad de calibrar el volumen en cada uso, se optimiza el tiempo de trabajo y se incrementa la eficiencia operativa del laboratorio.

Uno de los atributos más valorados de este instrumento es su condición autoclavable. Una micropipeta autoclavable permite ser esterilizada en autoclave, generalmente a 121 °C, sin comprometer su desempeño ni su vida útil. Esto resulta fundamental en entornos donde la contaminación cruzada debe minimizarse, como en microbiología, biología molecular o análisis clínicos. La esterilización frecuente garantiza un alto nivel de bioseguridad y cumplimiento de normativas de calidad y buenas prácticas de laboratorio.

La micropipeta monocanal autoclavable de volumen fijo destaca también por su construcción ergonómica. Su diseño busca reducir la fatiga del usuario durante jornadas prolongadas, incorporando mangos antideslizantes, resortes suaves y un sistema de expulsión de puntas eficiente. Estas características mejoran la experiencia del operador y contribuyen a mantener la precisión incluso en usos intensivos.

Desde el punto de vista técnico, la precisión y la exactitud son parámetros clave. Las micropipetas de volumen fijo ofrecen una excelente repetibilidad, lo que las hace ideales para aplicaciones como preparación de reactivos, dosificación de muestras, ensayos rutinarios y protocolos de control de calidad. Además, su calibración estable reduce la necesidad de ajustes frecuentes, disminuyendo costos de mantenimiento a largo plazo.

En términos de compatibilidad, este tipo de micropipeta suele funcionar con puntas universales, facilitando la reposición de consumibles y asegurando flexibilidad en la gestión del laboratorio. Su mantenimiento es sencillo y su limpieza se ve favorecida por materiales resistentes a agentes químicos y a procesos de esterilización repetidos.

Para laboratorios que buscan estandarización, la micropipeta monocanal autoclavable de volumen fijo es una solución altamente confiable. Al asignar un volumen específico a cada micropipeta, se reduce el margen de error y se mejora la trazabilidad de los procesos analíticos. Esto es especialmente relevante en auditorías, certificaciones y entornos regulados donde la documentación y la consistencia son fundamentales.

En Cromtek ofrecemos micropipetas de laboratorio seleccionadas bajo estrictos criterios de calidad, pensadas para responder a las exigencias del trabajo científico actual. Nuestro catálogo de micropipetas monocanal autoclavables de volumen fijo está orientado a profesionales que valoran la precisión, la seguridad y la durabilidad del equipamiento.

Invertir en una micropipeta monocanal autoclavable de volumen fijo no solo mejora la calidad de los resultados, sino que también optimiza los procesos internos del laboratorio. Es una herramienta confiable, robusta y diseñada para acompañar el crecimiento y la profesionalización de cualquier entorno analítico que busque excelencia en cada medición. Desde una perspectiva SEO, términos como micropipeta de laboratorio, micropipeta monocanal, micropipeta autoclavable y micropipeta de volumen fijo son clave para quienes buscan equipamiento confiable y certificado. Este instrumento es ampliamente utilizado en laboratorios educativos, centros de investigación, industrias farmacéuticas y laboratorios de análisis, convirtiéndose en una inversión estratégica para mejorar la productividad y la calidad del trabajo científico diario. Su diseño robusto y su facilidad de esterilización la transforman en una solución indispensable para protocolos exigentes y ambientes controlados. Elegir correctamente una micropipeta impacta directamente en la confiabilidad de los resultados. Por ello, contar con el respaldo de Cromtek asegura asesoría técnica, productos de calidad y soluciones adaptadas a las necesidades reales de cada laboratorio moderno. Esta elección fortalece los procesos analíticos, mejora la repetibilidad de los ensayos y contribuye a mantener altos estándares de precisión y seguridad en cada aplicación.

Dispensador de laboratorio: Eficiencia y control en cada proceso

En los laboratorios modernos, la exactitud en la dosificación de líquidos es un factor crítico para asegurar resultados confiables, reproducibles y seguros. El dispensador de laboratorio se ha convertido en una herramienta indispensable en entornos científicos, industriales y educativos, ya que permite distribuir volúmenes precisos de reactivos, soluciones y muestras con gran rapidez y mínimo margen de error. En Cromtek entendemos la importancia de contar con equipamiento de alta calidad, diseñado para optimizar el trabajo diario y cumplir con los estándares más exigentes.

Un dispensador de laboratorio es un instrumento diseñado para dosificar líquidos de manera controlada y repetitiva, reduciendo la variabilidad asociada a los métodos manuales tradicionales. A diferencia de pipetas convencionales, estos equipos están pensados para manejar volúmenes constantes o ajustables durante largas series de trabajo, mejorando notablemente la productividad. Su uso es habitual en laboratorios químicos, farmacéuticos, clínicos, ambientales, alimentarios y de investigación, donde la precisión y la eficiencia son fundamentales.

Entre las principales ventajas de utilizar un dispensador de laboratorio destaca la mejora en la exactitud del volumen dispensado. Gracias a sus mecanismos de calibración y a materiales resistentes a agentes químicos, estos equipos garantizan una dosificación uniforme incluso en condiciones de uso intensivo. Además, contribuyen a disminuir el riesgo de contaminación cruzada, ya que muchos modelos incorporan sistemas de válvulas, boquillas intercambiables y componentes autoclavables.

Desde el punto de vista ergonómico, el dispensador de laboratorio también representa una mejora significativa para el personal técnico. Su diseño está pensado para reducir la fatiga en tareas repetitivas, minimizando el esfuerzo manual y mejorando la comodidad durante jornadas prolongadas. Esto no solo impacta en la salud del operador, sino también en la calidad del trabajo realizado, al mantener una operación estable y controlada.

Existen distintos tipos de dispensadores de laboratorio, adaptados a diversas aplicaciones y necesidades. Los dispensadores analógicos son ideales para tareas rutinarias y ofrecen una solución robusta y confiable. Por otro lado, los dispensadores digitales permiten un ajuste más fino del volumen, mayor control del proceso y, en algunos casos, integración con sistemas de gestión de datos. También existen modelos específicos para botellas, capaces de dispensar directamente desde el envase del reactivo, optimizando el flujo de trabajo y reduciendo manipulaciones innecesarias.

Al momento de seleccionar un dispensador de laboratorio, es fundamental considerar factores como el rango de volumen, la compatibilidad química, la facilidad de limpieza y mantenimiento, y la precisión requerida por el método analítico. En sectores regulados, como el farmacéutico o el alimentario, contar con equipos que cumplan normativas internacionales es clave para asegurar la trazabilidad y la validez de los resultados.

En Cromtek ofrecemos dispensadores de laboratorio diseñados para responder a las demandas reales de cada laboratorio. Nuestro portafolio incluye soluciones confiables, duraderas y de alta precisión, respaldadas por asesoría técnica especializada. Apostar por un dispensador de calidad no solo mejora la eficiencia operativa, sino que también eleva el estándar del laboratorio, aportando seguridad, control y confianza en cada medición.

Además de su uso en investigación y control de calidad, el dispensador de laboratorio cumple un rol clave en procesos de rutina donde la repetibilidad es esencial. En análisis volumétricos, preparación de medios, diluciones seriadas y control de procesos, este equipo asegura que cada paso se ejecute bajo parámetros constantes. Esto se traduce en ahorro de tiempo, reducción de desperdicios y mayor consistencia en los resultados obtenidos.

Invertir en un dispensador de laboratorio adecuado es una decisión estratégica para cualquier organización que busque optimizar sus procesos analíticos. La combinación de precisión, durabilidad y facilidad de uso convierte a este instrumento en un aliado indispensable dentro del laboratorio moderno. En Cromtek acompañamos a nuestros clientes en la elección del equipo más adecuado, aportando experiencia, soporte técnico y soluciones que agregan valor a largo plazo.

Gracias a su versatilidad y confiabilidad, el dispensador de laboratorio es hoy un estándar en entornos científicos e industriales. Elegir el modelo correcto impacta directamente en la calidad del trabajo y en la eficiencia del laboratorio. Con el respaldo de Cromtek, es posible implementar soluciones precisas, seguras y alineadas con las exigencias actuales del mercado. Una inversión clave para resultados confiables siempre. Calidad, respaldo técnico y precisión se unen en una sola solución profesional.

Liofilizador de producción para la industria farmacéutica: Eficiencia, seguridad y calidad en cada lote

El liofilizador de producción para la industria farmacéutica es un equipo clave en los procesos modernos de fabricación de medicamentos, vacunas y productos biotecnológicos. La liofilización, también conocida como secado por congelación, permite eliminar el agua de una sustancia sin alterar su estructura química, garantizando estabilidad, mayor vida útil y conservación de principios activos sensibles. En un sector altamente regulado como el farmacéutico, contar con un liofilizador de producción confiable, preciso y escalable es esencial para cumplir con los más altos estándares de calidad.

En la industria farmacéutica, la liofilización se utiliza ampliamente para antibióticos, proteínas, enzimas, anticuerpos monoclonales, productos inyectables y vacunas. El proceso se basa en la congelación del producto y la posterior sublimación del hielo bajo condiciones de vacío controlado. Un liofilizador farmacéutico de producción está diseñado para manejar grandes volúmenes, manteniendo una homogeneidad térmica y una reproducibilidad exacta entre lotes, aspectos críticos para la validación de procesos y el cumplimiento de normativas GMP.

Uno de los principales beneficios de un liofilizador de producción para la industria farmacéutica es su capacidad para preservar la potencia y la integridad del producto final. Al evitar altas temperaturas, se minimiza la degradación de componentes activos, lo que se traduce en medicamentos más seguros y eficaces. Además, la liofilización permite obtener productos de rápida reconstitución, una característica muy valorada en entornos clínicos y hospitalarios.

Los liofilizadores farmacéuticos modernos incorporan sistemas avanzados de control y automatización. Sensores de temperatura, presión y vacío, junto con software especializado, permiten monitorear cada etapa del proceso en tiempo real. Esto no solo mejora la eficiencia operativa, sino que también facilita la trazabilidad y la documentación requerida por las agencias regulatorias. Un liofilizador de producción bien diseñado reduce el riesgo de errores humanos y asegura una calidad constante en cada ciclo.

Desde el punto de vista productivo, un liofilizador para la industria farmacéutica debe ser escalable y adaptable a diferentes formatos de envases, como viales, ampollas o bandejas. La flexibilidad en el diseño de las cámaras y estanterías permite optimizar la carga y maximizar el rendimiento sin comprometer la calidad. Asimismo, los sistemas de limpieza y esterilización in situ, como CIP y SIP, son fundamentales para mantener condiciones asépticas y reducir los tiempos de inactividad.

En Cromtek entendemos la importancia de contar con tecnología de liofilización de alto nivel para la industria farmacéutica. Por ello, ofrecemos liofilizadores de producción que combinan robustez, precisión y cumplimiento normativo. Nuestros equipos están pensados para integrarse en líneas de producción exigentes, aportando eficiencia energética, confiabilidad operativa y soporte técnico especializado.

Invertir en un liofilizador de producción para la industria farmacéutica es apostar por la calidad, la seguridad del paciente y la competitividad a largo plazo. Con el equipo adecuado, es posible optimizar procesos, reducir pérdidas y garantizar que cada producto llegue al mercado con los más altos estándares. En un entorno donde la innovación y la excelencia son claves, la liofilización sigue siendo una tecnología indispensable para el presente y el futuro del sector farmacéutico.

Liofilizador de producción para la industria de alimentos: Calidad y valor agregado

La liofilización se ha convertido en una de las tecnologías más valoradas por la industria de alimentos moderna, gracias a su capacidad para conservar productos con un alto estándar de calidad, estabilidad y vida útil. En este contexto, el liofilizador de producción para la industria de alimentos es una solución clave para empresas que buscan diferenciarse mediante procesos avanzados, seguros y altamente eficientes. En Cromtek, este tipo de equipamiento representa una inversión estratégica para escalar la producción sin comprometer las propiedades del alimento.

Un liofilizador de producción industrial permite eliminar el agua de los alimentos mediante sublimación, es decir, transformando el hielo directamente en vapor bajo condiciones de vacío controlado. Este proceso evita el deterioro estructural, la pérdida de nutrientes y la degradación sensorial que suelen presentarse en otros métodos de secado. Como resultado, se obtienen productos livianos, estables y de excelente rehidratación, ideales para múltiples aplicaciones alimentarias.

En la industria de alimentos, los liofilizadores de producción son ampliamente utilizados para frutas, verduras, hierbas, carnes, pescados, lácteos, comidas preparadas, ingredientes funcionales y alimentos premium. Gracias a la precisión del control de temperatura y presión, estos equipos garantizan una calidad homogénea incluso en grandes volúmenes de producción, respondiendo a los exigentes estándares del mercado nacional e internacional.

Desde el punto de vista productivo, un liofilizador industrial para alimentos destaca por su alta capacidad, eficiencia energética y operación continua. Los modelos de producción están diseñados para integrarse a líneas industriales, permitiendo ciclos repetibles, automatizados y trazables. Esto se traduce en mayor rendimiento, reducción de mermas y un uso óptimo de materias primas, factores clave para la rentabilidad del negocio.

Otro aspecto fundamental del liofilizador de producción para la industria alimentaria es la seguridad del proceso. Al trabajar en condiciones de vacío y bajas temperaturas, se minimiza el crecimiento microbiano y se preserva la inocuidad del alimento. Además, estos equipos cumplen con normativas sanitarias y de calidad, facilitando certificaciones y auditorías exigidas por la industria.

Desde una perspectiva comercial, los alimentos liofilizados ofrecen un alto valor agregado. Conservan color, aroma, sabor y propiedades nutricionales, lo que los hace especialmente atractivos para segmentos como alimentos saludables, snacks naturales, nutrición deportiva, raciones de emergencia y gastronomía gourmet. Un liofilizador de producción permite a las empresas diversificar su portafolio y acceder a mercados de mayor margen.

La elección de un liofilizador industrial adecuado depende de variables como capacidad de carga, tipo de producto, tiempos de ciclo, nivel de automatización y escalabilidad futura. En este sentido, contar con asesoría especializada es clave para seleccionar el equipo que mejor se adapte a las necesidades específicas de cada proceso productivo.

En Cromtek, los liofilizadores de producción para la industria de alimentos destacan por su robustez, tecnología avanzada y confiabilidad operativa. Son equipos pensados para un uso intensivo, con componentes de alta calidad y sistemas de control precisos que aseguran resultados consistentes a lo largo del tiempo. Además, permiten optimizar procesos, mejorar la eficiencia global y fortalecer la competitividad de las empresas alimentarias.

En conclusión, el liofilizador de producción para la industria de alimentos es una herramienta fundamental para quienes buscan innovación, calidad y diferenciación. Su incorporación no solo mejora el producto final, sino que impulsa el crecimiento sostenible del negocio, posicionando a las empresas a la vanguardia de la tecnología alimentaria. Además, la liofilización industrial contribuye a la reducción de desperdicios alimentarios, ya que extiende de forma significativa la vida útil sin necesidad de conservantes químicos. Esto permite planificar mejor la distribución, reducir pérdidas postproducción y optimizar la logística. Para empresas orientadas a la sostenibilidad, un liofilizador de producción se alinea con estrategias de eficiencia y responsabilidad ambiental. Su versatilidad lo convierte en una tecnología clave para innovar en formatos, responder a nuevas tendencias de consumo y fortalecer la imagen de marca en un mercado cada vez más competitivo. Asimismo, la demanda global de alimentos liofilizados continúa en crecimiento, impulsada por consumidores que buscan practicidad y calidad. Incorporar esta tecnología permite anticiparse al mercado, mejorar procesos internos y asegurar productos consistentes, diferenciados y con alto potencial de exportación. Este avance tecnológico marca un antes y después en la producción.

Liofilizador de laboratorio: Tecnología clave para la conservación y estabilidad de muestras

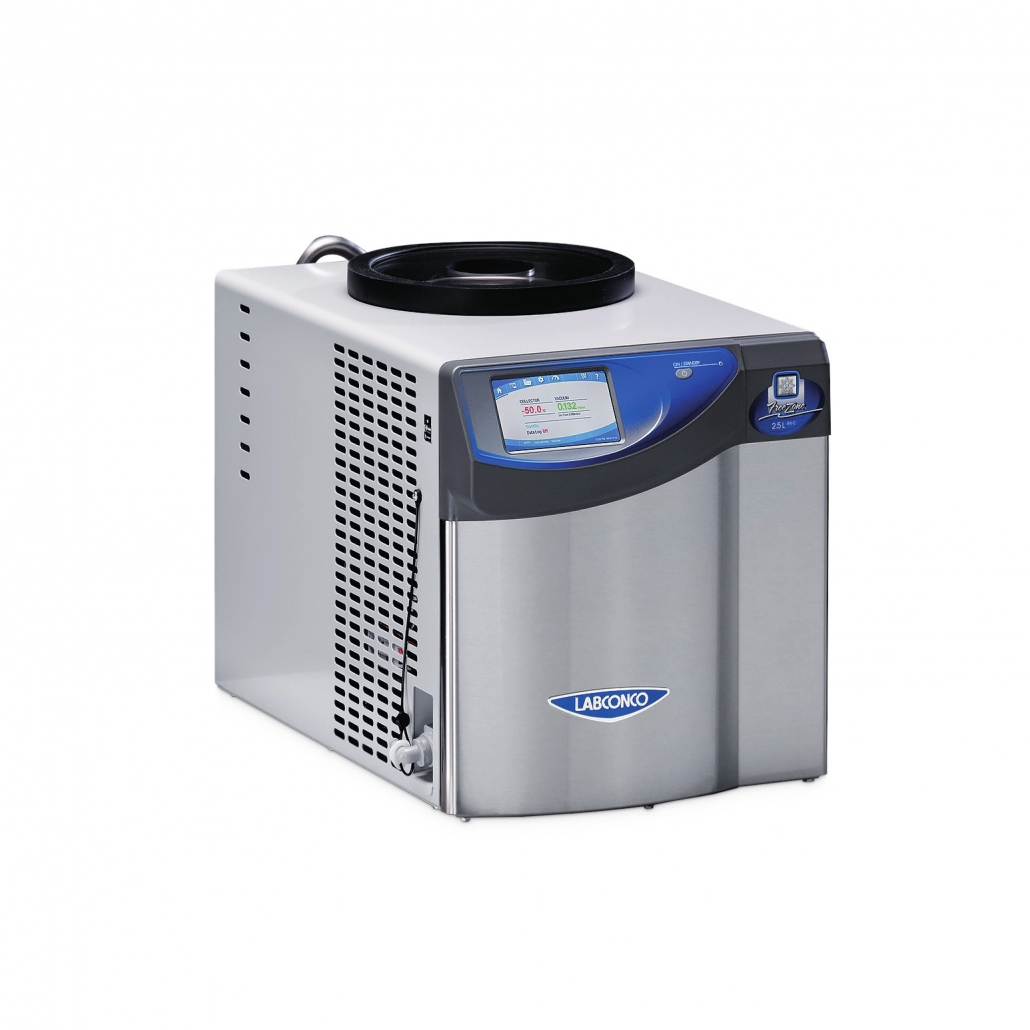
El liofilizador de laboratorio es un equipo fundamental en investigación científica, farmacéutica, biotecnológica y alimentaria, ya que permite la conservación de muestras sensibles mediante un proceso de secado por congelación que mantiene intactas sus propiedades físicas, químicas y biológicas. A diferencia de otros métodos de secado, la liofilización elimina el agua sin someter al producto a altas temperaturas, lo que resulta crítico para sustancias termosensibles como proteínas, vacunas, enzimas, cultivos microbiológicos y compuestos activos.

El principio de funcionamiento de un liofilizador de laboratorio se basa en la sublimación. En una primera etapa, la muestra se congela de forma controlada, asegurando que el agua contenida en su estructura pase completamente al estado sólido. Posteriormente, el sistema aplica vacío profundo, permitiendo que el hielo se transforme directamente en vapor sin pasar por el estado líquido. Este vapor es capturado en un condensador de baja temperatura, separado físicamente de la cámara de secado, garantizando la eficiencia del proceso y la estabilidad del producto final.

Un liofilizador de laboratorio moderno está compuesto por varios elementos clave: una cámara de secado fabricada generalmente en acero inoxidable, bandejas o estantes con control térmico preciso, una bomba de vacío de alto rendimiento, un condensador de hielo de gran capacidad y un sistema de control electrónico que regula temperatura, presión y tiempo. Estos componentes trabajan de forma sincronizada para asegurar reproducibilidad, seguridad operativa y resultados consistentes, incluso en aplicaciones críticas de investigación y desarrollo.

La versatilidad del liofilizador de laboratorio lo convierte en una herramienta indispensable en múltiples áreas. En el ámbito farmacéutico, se utiliza para estabilizar principios activos, desarrollar formulaciones inyectables y prolongar la vida útil de medicamentos. En biotecnología y ciencias de la vida, es esencial para la preservación de cultivos celulares, ADN, ARN y reactivos biológicos. En la industria alimentaria y enológica, permite estudiar ingredientes, aromas y matrices complejas sin alterar su estructura original, facilitando análisis posteriores con alta precisión.

Desde el punto de vista normativo, los liofilizadores de laboratorio deben cumplir con estándares internacionales de calidad y seguridad, como ISO y, en ciertos entornos, requisitos de Buenas Prácticas de Manufactura. El control preciso de parámetros y la trazabilidad de los ciclos de liofilización son aspectos cada vez más valorados, especialmente en laboratorios que trabajan con productos regulados o que requieren validación de procesos.

Elegir un liofilizador de laboratorio adecuado implica considerar factores como la capacidad de carga, el rango de temperaturas, el nivel de vacío alcanzable y la flexibilidad del sistema de control. También es importante evaluar la facilidad de limpieza, el mantenimiento preventivo y la posibilidad de adaptar el equipo a futuras necesidades del laboratorio. Un diseño robusto y confiable no solo mejora la eficiencia operativa, sino que también reduce riesgos y costos a largo plazo.

En Cromtek, entendemos la importancia de contar con equipamiento de alta calidad para procesos críticos. Por ello, ofrecemos liofilizadores de laboratorio que combinan tecnología avanzada, precisión y confiabilidad, adaptándose a los más altos estándares del mercado. Incorporar un liofilizador de laboratorio adecuado es una inversión estratégica que potencia la investigación, mejora la conservación de muestras y asegura resultados reproducibles, pilares fundamentales para cualquier laboratorio moderno.

Sistema de destilación al vacío semiautomático: Control y eficiencia analítica

El sistema de destilación al vacío semiautomático de laboratorio es una solución esencial para procesos analíticos que requieren separación y purificación de compuestos sensibles al calor. Gracias a la reducción de la presión interna, este tipo de sistema permite disminuir los puntos de ebullición, evitando la degradación térmica de las muestras y asegurando resultados reproducibles en laboratorios de control de calidad, investigación y desarrollo, industrias farmacéuticas, químicas, alimentarias y enológicas.

A diferencia de los sistemas manuales tradicionales, la destilación al vacío semiautomática combina intervención del operador con automatización de funciones críticas. El control preciso del vacío, la temperatura y los tiempos de operación mejora la repetibilidad del método y reduce la variabilidad entre análisis. Estos equipos están diseñados para optimizar el flujo de trabajo del laboratorio, incrementando la seguridad y disminuyendo la carga operativa del personal técnico.

El principio de funcionamiento se basa en la generación de vacío mediante bombas integradas o externas, lo que reduce la presión del sistema de destilación. La muestra es calentada de forma controlada, permitiendo la evaporación selectiva de los componentes volátiles. Posteriormente, los vapores son condensados y recolectados en recipientes graduados o matraces de recepción, garantizando una separación eficiente y trazable.

Un sistema de destilación al vacío semiautomático de laboratorio incorpora componentes de alta calidad como unidades de calefacción reguladas electrónicamente, sensores de temperatura y presión, controladores de vacío, condensadores de alto rendimiento y estructuras resistentes a agentes químicos. La integración de paneles de control intuitivos permite programar parámetros clave y monitorear el proceso en tiempo real, reduciendo errores humanos y mejorando la confiabilidad de los resultados.

En términos de aplicaciones, estos sistemas son ampliamente utilizados para la determinación de solventes residuales, análisis de alcoholes, recuperación de disolventes, destilación de compuestos orgánicos y preparación de muestras complejas. En el ámbito enológico y alimentario, resultan fundamentales para análisis donde la integridad del perfil químico es crítica, mientras que en laboratorios farmacéuticos cumplen un rol clave en métodos validados y controlados.

La seguridad es otro aspecto central. Los sistemas semiautomáticos incorporan válvulas de seguridad, protecciones contra sobrepresión, apagado automático y materiales resistentes a la corrosión. Esto permite operar con sustancias volátiles o potencialmente peligrosas bajo condiciones controladas, cumpliendo con normativas internacionales de laboratorio y buenas prácticas analíticas.

Desde una perspectiva operativa, la destilación al vacío semiautomática permite ahorrar tiempo y recursos. La estandarización de procesos reduce la necesidad de retrabajos, minimiza pérdidas de muestra y optimiza el consumo energético. Además, su diseño modular facilita el mantenimiento, la limpieza y la adaptación a distintos volúmenes de trabajo según las necesidades del laboratorio.

En Cromtek, los sistemas de destilación al vacío semiautomáticos de laboratorio están orientados a ofrecer precisión, robustez y larga vida útil. Cada equipo es seleccionado para responder a exigencias técnicas reales, asegurando compatibilidad con métodos analíticos estandarizados y una integración eficiente en entornos de laboratorio modernos. Apostar por este tipo de tecnología es invertir en calidad analítica, seguridad operativa y eficiencia sostenida a largo plazo.

La selección de un sistema de destilación al vacío semiautomático debe considerar criterios como rango de vacío alcanzable, estabilidad térmica, capacidad de muestra, compatibilidad con distintos solventes y facilidad de calibración. Estos factores influyen directamente en la exactitud de los resultados y en la validación de métodos analíticos. Un equipo correctamente dimensionado permite trabajar de forma consistente tanto en rutinas diarias como en aplicaciones especializadas.

Asimismo, la trazabilidad de los procesos es un valor añadido clave. Muchos sistemas permiten el registro de parámetros operativos, facilitando auditorías internas, cumplimiento normativo y documentación técnica. Esta característica resulta especialmente relevante en laboratorios acreditados bajo normas como ISO, donde la repetibilidad y el control del proceso son requisitos indispensables para garantizar la calidad de los análisis realizados.

En definitiva, la destilación al vacío semiautomática representa un equilibrio ideal entre control manual y automatización, adaptándose a las exigencias actuales del laboratorio moderno y aportando confiabilidad a cada etapa del análisis. Es una herramienta estratégica para laboratorios que buscan excelencia.

Fotómetro Analizador Enológico: Clave para el control de calidad del vino

El fotómetro analizador enológico de laboratorio es un equipo fundamental para bodegas, laboratorios de control de calidad y centros de investigación que requieren mediciones precisas y reproducibles en el análisis del vino y sus derivados. Su función principal es determinar parámetros químicos esenciales mediante métodos fotométricos, permitiendo evaluar de forma objetiva la composición del mosto y del vino terminado. En un sector donde la consistencia, la trazabilidad y el cumplimiento normativo son críticos, este instrumento se ha convertido en una herramienta indispensable para garantizar estándares de calidad elevados.

El principio de funcionamiento de un fotómetro analizador enológico se basa en la medición de la absorbancia de una muestra a longitudes de onda específicas. Al hacer pasar un haz de luz a través de la muestra, el equipo detecta cuánta luz es absorbida por los compuestos presentes. Esta información se traduce en concentraciones cuantificables de parámetros clave como alcohol, acidez total, acidez volátil, dióxido de azufre libre y total, azúcares reductores, ácido málico, ácido láctico y polifenoles, entre otros. La exactitud del sistema depende de una óptica de alta calidad, filtros o monocromadores precisos y detectores estables.

Uno de los grandes beneficios del fotómetro analizador enológico de laboratorio es su capacidad para estandarizar procesos analíticos. A diferencia de métodos manuales más complejos y dependientes del operador, estos equipos ofrecen protocolos preprogramados que reducen errores humanos y mejoran la repetibilidad de los resultados. Esto es especialmente relevante en bodegas que manejan grandes volúmenes de muestras durante la vendimia, donde la rapidez y la confiabilidad del análisis impactan directamente en la toma de decisiones productivas.

Desde el punto de vista operativo, estos fotómetros suelen contar con interfaces intuitivas, pantallas digitales y software integrado para la gestión de datos. Muchos modelos permiten el almacenamiento de resultados, la generación de informes y la exportación de información para sistemas de gestión de calidad. Esta trazabilidad analítica es clave para auditorías internas, certificaciones y cumplimiento de normativas internacionales del sector vitivinícola. Además, la posibilidad de trabajar con kits de reactivos específicos asegura compatibilidad metodológica y resultados alineados con estándares reconocidos.

En términos de componentes, un fotómetro analizador enológico de laboratorio de alto nivel incorpora una fuente de luz estable, generalmente de larga vida útil, un sistema óptico optimizado, cubetas de alta transparencia y sensores de alta sensibilidad. La robustez mecánica y la estabilidad térmica también son factores determinantes, ya que influyen directamente en la precisión de las mediciones. Un diseño pensado para uso intensivo en laboratorio garantiza durabilidad y un bajo costo de mantenimiento a largo plazo.

El uso de un fotómetro analizador enológico no solo se limita al vino. También es aplicable al análisis de mostos, sidras, cervezas artesanales y otras bebidas fermentadas, ampliando su versatilidad dentro del laboratorio. Esta flexibilidad lo convierte en una inversión estratégica para empresas que buscan diversificar su producción o fortalecer su capacidad analítica sin incorporar múltiples equipos distintos.

Desde una perspectiva de control de calidad, el fotómetro analizador enológico de laboratorio permite detectar desviaciones tempranas en el proceso productivo. Identificar variaciones en acidez, contenido de alcohol o niveles de sulfitos en etapas iniciales ayuda a corregir procesos antes de que el producto final se vea comprometido. Esto no solo protege la calidad sensorial del vino, sino que también reduce pérdidas económicas y reprocesos innecesarios.

En el contexto actual, donde la industria enológica enfrenta mayores exigencias regulatorias y consumidores cada vez más informados, contar con equipamiento analítico confiable es una ventaja competitiva. El fotómetro analizador enológico de laboratorio responde a esta necesidad al ofrecer rapidez, precisión y consistencia en cada medición. Para laboratorios que buscan optimizar sus análisis y respaldar sus decisiones técnicas con datos sólidos, este equipo representa un pilar fundamental dentro de su infraestructura analítica.

Finalmente, elegir un fotómetro analizador enológico de laboratorio adecuado implica considerar la calidad del fabricante, el soporte técnico, la disponibilidad de reactivos y la compatibilidad con normativas vigentes. En Cromtek, la selección de soluciones analíticas se orienta a cubrir estas necesidades, asegurando equipos confiables que acompañen al laboratorio enológico en cada etapa de su trabajo, desde el control del mosto hasta la validación final del vino embotellado.